Artykuł sponsorowany
Jak dobrać dennicę do ciśnienia i kształtu zbiornika przemysłowego bez błędów
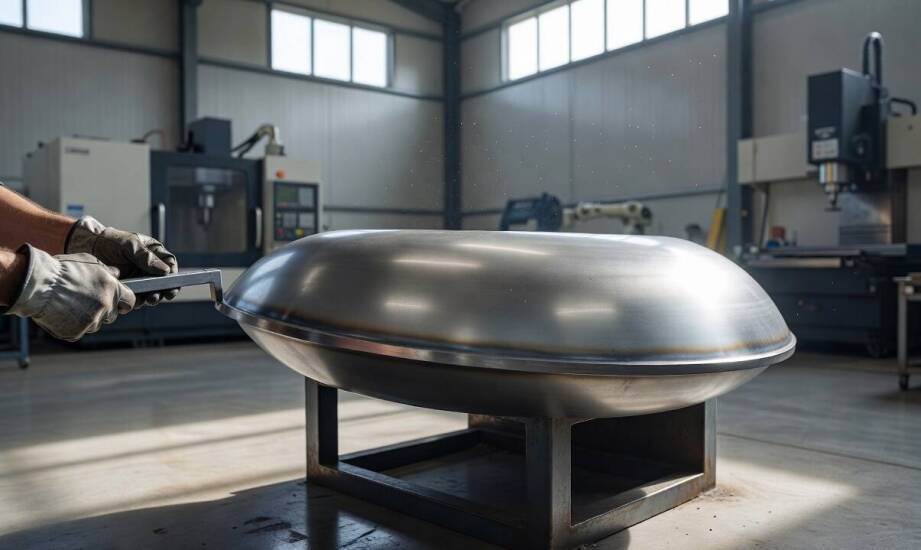
W wymagającym sektorze przemysłu ciężkiego prawidłowo zaprojektowane zamknięcie zbiornika determinuje stabilność całego procesu technologicznego. Ten sam stalowy komponent zachowuje się zupełnie inaczej podczas magazynowania sprężonych gazów, a inaczej w kotle przemysłowym poddawanym ciągłym wahaniom temperatury. Różnice wynikają z właściwości fizykochemicznych medium, ekstremalnych obciążeń termicznych oraz specyficznej kinetyki płynów wewnątrz układu. Błąd na etapie doboru profilu lub zignorowanie naddatku na korozję skutkuje w dłuższej perspektywie rozszczelnieniem instalacji, co w zakładach B2B oznacza wielotygodniowe przestoje i potężne straty finansowe. Odpowiednio dobrane dennice kompensują niekorzystne wektory sił i chronią spawy obwodowe przed pękaniem. Decyzja o zastosowaniu konkretnej grubości blachy i promienia gięcia warunkuje tym samym bezpieczeństwo personelu oraz bezawaryjność wieloletniej eksploatacji w najtrudniejszych warunkach rynkowych.
Wpływ profilu tłoczenia na kompensację obciążeń mechanicznych
Elementy o kształcie elipsoidalnym stanowią sprawdzony kompromis technologiczny między wariantami płaskimi a pełnymi półkulami, gwarantując optymalną wytrzymałość mechaniczną przy zredukowanej masie własnej. Modele torosferyczne, występujące w branży jako koszykowe, charakteryzują się odczuwalnie mniejszą wypukłością i stanowią branżowy standard w klasycznych urządzeniach ciśnieniowych o średnim tonażu. Z kolei formy sferyczne najskuteczniej i najbardziej równomiernie rozpraszają wewnętrzny nacisk gazów, co bezwzględnie kwalifikuje je do pracy w reaktorach chemicznych i instalacjach o parametrach krytycznych. Tradycyjne płaskie pokrywy instaluje się z kolei wyłącznie przy skrajnie niskim naporze roboczym lub w otwartych kontenerach magazynowych pozbawionych wewnętrznej kompresji.
Zjawisko nagłego odkształcenia materiału zachodzi najczęściej w sytuacjach, gdy geometria wyrobu nie współgra z rzeczywistą amplitudą ciśnień. W popularnych kształtach koszykowych największe obciążenia kumulują się na przejściowym odcinku zaokrąglenia między centralną sferą a prostą krawędzią montażową. Niewłaściwe oszacowanie progu plastyczności w tym punkcie wywołuje mikroskopijne deformacje, które następnie przyspieszają strukturalne zmęczenie stopu podczas codziennego włączania i wyłączania ciągów technologicznych. Zmiana promienia krzywizny bezpośrednio wpływa na grubość minimalną całego płaszcza, dlatego inżynierowie zawsze poszukują balansu między kosztami materiałowymi a marginesem bezpieczeństwa przewidzianym dla konkretnej aplikacji przemysłowej.
Rygorystyczne normy wytwarzania i certyfikacja komponentów
Specyfikacja techniczna każdego zamknięcia zależy przede wszystkim od parametrów próby wodnej, całkowitej średnicy płaszcza oraz szacowanego tempa korozji w konkretnym środowisku. Projektowana grubość ścianki musi kompensować siły rozciągające na przestrzeni całego zaplanowanego cyklu życia urządzenia. Zastosowany gatunek stali węglowej lub nierdzewnej weryfikuje się laboratoryjnie pod kątem zachowania ciągliwości w ujemnych temperaturach, a każda partia surowca wymaga dostarczenia atestu hutniczego. Skrupulatna weryfikacja składu chemicznego zapobiega późniejszym problemom z pękaniem wodorowym lub kruchym przełomem w warunkach zimowych.
Międzynarodowe standardy inżynieryjne kategoryzują proporcje geometryczne i ujednolicają globalny rynek dostawców. Norma DIN 28011 opisuje dokładne zależności dla form torosferycznych, wskazując, że główny promień krzywizny musi dokładnie odpowiadać zewnętrznej średnicy walca. Wytyczne DIN 28013 obowiązują natomiast przy elementach elipsoidalnych o głębszym tłoczeniu. Na terenie Unii Europejskiej nadrzędną rolę pełni dyrektywa EN 13445, która szczegółowo porządkuje procedury budowy nieogrzewanych urządzeń ciśnieniowych. Przepisy te określają sztywne granice odchyłek kształtu, zasady badania spoin metodami rentgenowskimi oraz minimalny zakres dokumentacji zdawczo-odbiorczej przekazywanej ostatecznemu inwestorowi.
W nowoczesnym procesie obróbki fundamentem sukcesu pozostają precyzyjne operacje przygotowawcze, w tym cięcie laserowe, gięcie CNC oraz zrobotyzowane ukosowanie krawędzi. Wykorzystanie zaawansowanych wycinarek plazmowych gwarantuje idealną powtarzalność wymiarową formatek poddawanych późniejszemu tłoczeniu. Krawędziarki sterowane numerycznie wykluczają błędy operatora, utrzymując stały promień nawet przy realizacji wielkoseryjnych zleceń dla wymagających sektorów gospodarki. Weryfikacja ultradźwiękowa pozwala z kolei wykryć wewnętrzne rozwarstwienia blachy przed rozpoczęciem jakichkolwiek prac spawalniczych.
Ostateczna akceptacja gotowego podzespołu opiera się na wieloetapowym audycie wewnętrznym, pomiarach grubości po formowaniu oraz ocenie wizualnej krawędzi nośnych. Doświadczone zakłady metalurgiczne zapewniają spójność całego łańcucha technologicznego od przyjęcia arkuszy po wystawienie deklaracji zgodności. Funkcjonujące od 1979 roku przedsiębiorstwo Orstal Maria Orlikowska obsługuje dostawy dla śląskich hut i zakładów budowlanych, integrując produkcję pokryw z certyfikowanym spawaniem konstrukcji. Wdrożone rygory norm ISO 9001 oraz ISO 3834-2 potwierdzają utrzymanie pełnej kontroli nad procesem łączenia metali, co przekłada się na długowieczność i bezawaryjność realizowanych projektów infrastrukturalnych.
Kategorie artykułów
Polecane artykuły

Jak kierpce mogą uzupełnić stylizacje na specjalne okazje?

Dlaczego samoprzylepne taśmy pakowe są niezbędne w e-commerce?

Jak mikroklimat gęstej zabudowy wymusza modyfikację warstw podkładowych pod materiałami dachowymi
